

Stavite lagani spunbond list iz vrećice za kupnju pored debelog geotekstila izbušenog iglom i vidjet ćete dvije potpuno različite obitelji netkanog materijala, iako niti jedan ne sadrži niti jednu tkanu nit. Suštinska razlika može se navesti u jednoj rečenici: spunbond tkanina izrađena je od kontinuiranih filamenata ekstrudiranih iz otopljenog polimera i spojenih toplinom, dok je iglana tkanina izrađena od kratkih sortiranih vlakana grebenih u mrežu i mehanički zapetljanih bodljikavim iglama. Sve praktično proizlazi iz te jedine razlike: dosegljivi raspon težine, profil čvrstoće, poroznost, opcije sirovina, razina ulaganja i, na kraju, krajnji proizvodi koje svaka tkanina može poslužiti. Ovaj vodič prolazi kroz oba procesa, uspoređuje svojstva jednu pored druge i završava popisom za kupnju koji možete primijeniti prije nego što se posvetite bilo kojoj tehnologiji.
Dva procesa, dvije logike: filamenti vs spajana vlakna
Spunbond proces: od polimera do tkanine u jednoj liniji
Spunbond proizvodnja počinje s polimernim peletima, najčešće polipropilenskim (PP) ili poliesterskim (PET). Peleti se rastapaju i istiskuju kroz predionicu sa stotinama sitnih rupica, tvoreći kontinuirane niti. Ovi se filamenti rastežu zrakom velike brzine kako bi se polimerni lanci usmjerili - korak koji spunbondu daje dobru vlačnu čvrstoću za njegovu težinu - a zatim se nasumično talože na pokretnu traku. Tkanina se odmah lijepi, obično vrućim valjcima za kalandriranje koji zavaruju križanje filamenata u male točke spajanja, zbog čega spunbond površina pokazuje pravilan uzorak točkica. Budući da se predenje, oblikovanje mreže i lijepljenje odvijaju na jednoj integriranoj liniji velikom brzinom, spunbond je vrlo učinkovit za lagane tkanine, obično od oko 10 do 200 gsm.
Proces bušenja iglom: grebanje, križno preklapanje i bodljikave igle
Tkanina izbušena iglom ide suprotnim putem: počinje od bala rezanih vlakana - kratko rezanih vlakana kao što su poliester i polipropilen, plus prirodna ili reciklirana vlakna poput vune i jute. Bale se prvo otvaraju i miješaju u a stroj za miješanje vlakana , jer je ravnomjerna mješavina vlakana ono što konačna svojstva weba održava dosljednima. Mješavina se grebe u laganu mrežu, koja se zatim unakrsno preklapa - presavija sloj po sloj - kako bi se povećala težina i podigla prije lijepljenja.
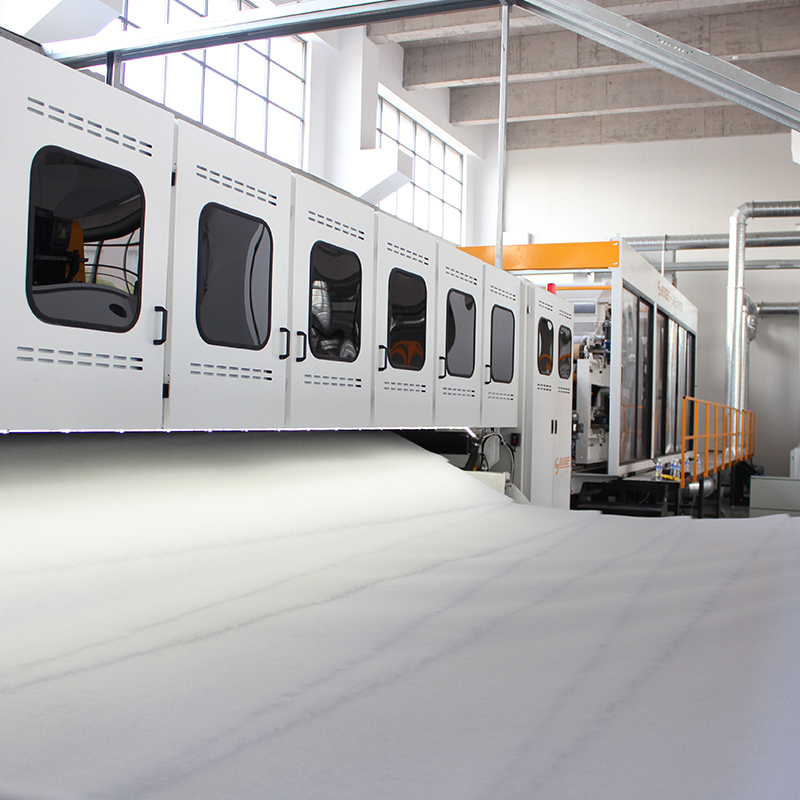 HYPW Cross Lapper za jednoličnu izgradnju vlakana Prije bušenja iglom, grebenane trake moraju se saviti u slojeve kako bi se postigla potrebna težina i visina. Ovaj križni lapper ravnomjerno savija tkanine sa servo kontrolom i antistatičkim zavjesama, isporučujući jednolike, glatke komade spremne za lijepljenje. Pogledajte proizvod →
Korak vezivanja je ono što daje ime tkanini. Iglani tkalački stan ubacuje tisuće bodljikavih igala u mrežu i iz nje; bodlje hvataju vlakna i vuku ih kroz slojeve, mehanički povezujući strukturu bez ljepila ili topline. Debljina, gustoća i čvrstoća mogu se prilagoditi pomoću gustoće igle, dubine prodiranja i mješavine vlakana.
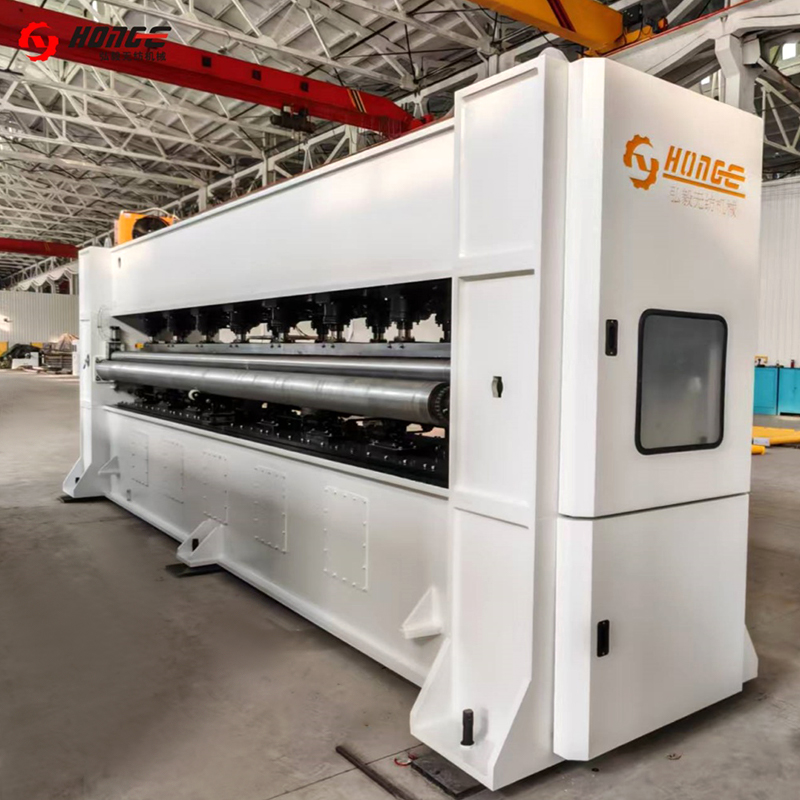 HYZC stroj za bušenje iglama za lijepljenje tkanina Ovo je stroj koji mehanički spaja slojevitu mrežu bodljikavim iglama, bez potrebe za ljepilom ili toplinom. S radnom širinom do 8500 mm i podesivom gustoćom i hodom igle, kontrolira debljinu, gustoću i snagu. Pogledajte proizvod →
Nakon iglanja, mnogi proizvođači dodaju zagrijavanje, glačanje ili kalandriranje kako bi stabilizirali dimenzije i zagladili površinu, zatim namotaju i režu tkaninu na širinu.
Usporedba nekretnina na prvi pogled
Budući da je jedna tkanina spojena topljenjem filamenata, a druga zapetljavanjem sortiranih vlakana, njihovi se komercijalni profili jedva preklapaju. Donja tablica sažima razlike koje kupci najčešće moraju usporediti.
| Vlasništvo | Spunbond netkani materijal | Netkani materijal bušen iglom |
|---|---|---|
| Oblik vlakana | Kontinuirani filamenti | Kratka sortirana vlakna |
| Metoda lijepljenja | Toplinski: valjci vrućeg kalandera zavaruju križanja niti | Mehanički: bodljikave igle isprepliću vlakna |
| Tipična osnovna težina | Oko 10-200 gsm | Oko 80-1500 gsm |
| Debljina i potkrovlje | Tanak, ravan, gust | Debeo, visok, stisljiv |
| Izgled površine | Glatka, s pravilnim točkama vezivanja | Mutno, nalik na filc |
| Poroznost | Niska do umjerena | visoko |
| Sirovine | Samo predivi polimeri (PP, PET) | PET, PP, mješavine, prirodna i reciklirana vlakna |
| Brzina linije | Vrlo visoko | Umjereno |
| Tipične krajnje upotrebe | Higijenske, medicinske, torbe, poljoprivredne navlake | Geotekstil, automobilska industrija, tepisi, filtracija, vata |
Rasponi težine objašnjavaju većinu podjela. Spunbond linija je optimizirana za robu od tankog, jednoličnog lima; guranje na velike težine postaje neekonomično jer se proizvodnja u kvadratnim metrima urušava. Za razliku od toga, konac s iglom se lako prilagođava teškoj tkanini - jednostavno dodajete slojeve tkanine s križnim lapperom i povećavate prodor igle - zbog čega dominira u svakoj primjeni iznad otprilike 200 gsm.
Gdje svaka tkanina pobjeđuje
Spunbond teritorij: lagan, brz, veliki volumen
Spunbond je zadani izbor gdje god se tkanina troši po kvadratnom metru u velikim količinama i maloj težini: higijenski proizvodi kao što su poleđine za pelene, medicinski ogrtači i ambalaža, vrećice za višekratnu upotrebu, pokrivači za usjev i podloge ili podstave za namještaj i podove. Njegovi kontinuirani filamenti daju pouzdanu vlačnu čvrstoću čak i pri 15-30 gsm, a brza, potpuno integrirana linija održava jediničnu cijenu niskom. Ono što spunbond ne radi dobro je rasuti materijal: ne može ekonomično proizvesti debele, uzvišene strukture koje se mogu stisnuti.
Područje bušenja iglom: debelo, porozno, savitljivo kao vlakno
Tkanine izbušene iglom pobjeđuju gdje god su debljina, propusnost i fleksibilnost sirovina važniji od brzine. Tipični primjeri uključuju geotekstil za cestovne, željezničke i drenažne radove, automobilske unutarnje dijelove kao što su obloge prtljažnika, jastučići ispod tepiha i izolacijske ploče, tepisi od filca od igle, mediji za filtriranje prašine, vata i podstava te podloge za sintetičku kožu. Daljnja je prednost to što proces prihvaća vlakna koja predionica ne može obraditi - gruba, prirodna, reciklirana ili miješana vlakna - što smanjuje troškove materijala i podržava ciljeve recikliranog sadržaja. Grafikon u nastavku daje ilustrativan prikaz kako se izlaz bušene iglom obično distribuira po krajnjim upotrebama.
- Geotekstil i građevinarstvo: 30%
- Automobilski interijeri: 25%
- Tepih i podovi: 20%
- Filtracija: 15%
- Posteljina i namještaj: 10%
Troškovi, brzina i rizici nabave
Iz perspektive kupca opreme, dvije tehnologije nalaze se na suprotnim krajevima ljestvice ulaganja. Spunbond linija je jedinstven, složen sustav visokog kapaciteta: visoki kapitalni troškovi, visoka potrošnja energije za ekstruziju i isplativost samo pri velikim količinama lagane tkanine. Njegov prozor proizvoda je uzak - možete mijenjati osnovnu težinu unutar trake, ali ne možete pretvoriti spunbond liniju u proizvođača debelog filca.
Linija s bušenjem iglom je modularna i lakše ju je razvijati u koracima: otvaranje i miješanje, grebanje, križno lapiranje, iglanje, zatim oprema za završnu obradu kao što su pećnice i strojevi za glačanje kako vaši proizvodi sazrijevaju. Ulazni trošak je niži, brzina linije je umjerena, a glavni stalni troškovi su igle koje se troše i povremeno pucaju, te kvaliteta pripreme vlakana. Neravnomjerno hranjenje izravno se pokazuje kao nejednaka težina mreže, tako da komponente poput a netkani vibrirajući dodavač nisu dodatni dodaci već jamstvo kvalitete.
Osnovno pravilo je jednostavno. Ako je vaš ciljni proizvod jednokratna ili lagana izdržljiva tkanina ispod otprilike 100 gsm, spunbond je učinkovit put. Ako se radi o izdržljivom, debelom ili visokom proizvodu većem od otprilike 150 gsm - ili želite koristiti reciklirana i prirodna vlakna - bušenje iglom je praktičan izbor. Za tvornice koje grade kapacitete za spajana vlakna oko geotekstila, automobilskog pusta ili tepiha od iglanog filca, kompletna proizvodna linija filca za bušenje iglom povezuje cijeli lanac od otvarača bale do motalice.
 HYL Linija za proizvodnju filca za bušenje iglom Za proizvođače koji ciljaju na teške izdržljive tkanine kao što su geotekstil i automobilski filc, ova kompletna linija ide od pripreme vlakana preko bušenja iglom do gotovog filca, sa širinama do 9000 mm i težinama od 100 do 1200 gsm. Pogledajte proizvod →
Kontrolni popis od šest točaka prije nego što odlučite
- Ciljana osnovna težina: ispod 100 g/m2 ukazuje na spunbond; više od 150 gsm bodova za bušenje iglom; između, ocijenite oboje.
- Životni vijek proizvoda: jednokratna uporaba daje prednost brzini spunbonda; dugotrajni, nosivi proizvodi pogoduju mehaničkom lijepljenju.
- Opskrba vlaknima: ako planirate koristiti reciklirana, gruba ili prirodna vlakna, bušenje iglom zapravo je jedina opcija od ove dvije.
- Debljina i propusnost: filtri, geotekstil i podstava trebaju potkrovlje koje nudi samo bušenje iglom.
- Volumen i proračun: lagana tkanina velikog volumena opravdava spunbond kapitalne troškove; modularne iglom bušene linije odgovaraju postupnom ulaganju.
- Fleksibilnost: bušenje iglom omogućuje promjenu mješavine vlakana, težine i gustoće u jednoj liniji - dragocjeno ako se vaša kombinacija proizvoda još uvijek razvija.
Često postavljana pitanja
Je li spunbond čvršći od netkanog tekstila bušenog iglom?
Ne automatski. Po gramu materijala male težine, spunbond kontinuirani filamenti daju izvrsnu vlačnu čvrstoću, zbog čega spunbond od 20 gsm služi kao pakiranje. Pri velikim težinama, tkanine s bušenjem iglom nude veću zapreminu, otpornost na trganje i istezanje, jer se isprepletena sortirana vlakna istežu i preusmjeravaju pod opterećenjem umjesto da se oslanjaju na fiksne točke zavarivanja.
Može li igla izbušena struna pokretati reciklirana vlakna?
Da, i to je jedan od njenih najjačih ekonomskih argumenata. Reciklirana PET ili PP spajalica, proizvodni komadi koji se ponovno otvaraju na otvaraču s obrubljenim rubovima i gruba prirodna vlakna dobro se iglaju, pod uvjetom da otvaranje, miješanje i hranjenje održavaju smjesu jednoličnom.
Zašto je iglana tkanina deblja pri istoj težini?
Iglanje ostavlja vlakna koja stoje izvan ravnine tkanine, stvarajući trodimenzionalnu, poroznu strukturu. Kalandrsko lijepljenje u spunbondu izravnava mrežu, tako da isti grami po kvadratnom metru proizvode mnogo tanji, gušći list.
Završe li ta dva procesa ikada u istom proizvodu?
Ponekad. Trajna roba srednje težine može se izraditi na bilo koji način, a neki proizvodi ih kombiniraju - na primjer, iglana jezgra za potkrovlje s vezanim površinskim slojem za glatkoću. Ali za većinu specifikacija ciljna težina i golubarnik jasno ukazuju na jedan proces.
Ukratko, spunbond i iglom bušeni netkani materijali nisu toliko konkurenti koliko komplementi podijeljeni prema težini i strukturi: odaberite spunbond za lagane, jednolike listove velikog volumena, a bušenje iglom za debeli, porozni filc savitljiv na vlakna. Ako je vaša mapa puta usmjerena prema drugoj obitelji, lanac opreme - otvaranje, miješanje, grebanje, unakrsno lapiranje, iglanje i završna obrada - je modularan, tako da ga možete graditi korak po korak kako vaše tržište raste.


