

Pretvaranje netkanog materijala gdje rad proizvodne linije postaje proizvod spreman za kupca. Veliku rolu iglanog filca ili toplinski vezane vate koja napušta glavnu liniju treba još razrezati na širinu, namotati na određenu gustoću, izrezati na upravljive veličine role i u mnogim slučajevima glačati ili toplinski postaviti kako bi se stabilizirala površina. Koliko je dobro izvršena pretvorba određuje koliko tkanine postaje prodajna roba, koliko je ta roba konzistentna od role do role, a koliko završi kao obrub rubova ili odbačeni otpad.
Što je pretvorba netkanog materijala?
Pretvaranje netkanog materijala refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
Razlika je važna jer pretvaranje je mjesto gdje skriveni problemi kvalitete postaju vidljivi. Mreža s nejednakom osnovnom težinom neće se ravnomjerno motati. Loše kontrolirana napetost može rastegnuti laganu tkaninu i promijeniti joj širinu prije nego što stroj za rezanje napravi rez. Čak i priprema vlakana ima utjecaj: kada a blender s velikom komorom ne miješa vlakna dosljedno, varijacija gustoće prenosi se do stanice za pretvaranje. Zato iskusni upravitelji pogona tretiraju učinak pretvorbe kao mjeru cijele linije, a ne samo opreme za završnu obradu.
Pretvorba se odnosi na većinu obitelji tkanina koje se koriste u industriji: iglane, toplinski spojene, zračne, spunbond i meltblown. Higijenske role zahtijevaju preciznu kontrolu širine. Krpe za čišćenje trebaju čisto podrezane rubove i postojanu čvrstoću u roli. Za geotekstil su potrebne tolerancije koje omogućuju pouzdanu ugradnju na terenu.
Proces pretvorbe netkanog materijala korak po korak
Pretvaranje rolne netkanog tekstila slijedi definirani slijed, bilo da je linija izgrađena oko rezanja, premotavanja ili rezanja listova:
- Odmotavanje —jumbo rola je postavljena na postolje za odmotavanje s kočnicom ili pogonom koji održava napetost konstantnom.
- Rezanje — rotirajući noževi ili oštrice za rezanje podrezuju mrežu na željenu širinu.
- Premotavanje — prorezane mreže namotane su na pojedinačne jezgre s kontroliranom napetosti i pritiskom stiskanja.
- Poprečno rezanje ili rezanje lima — role se režu na kratke trupce ili listove za posebne namjene.
- Završna obrada — glačanje, postavljanje topline ili brtvljenje rubova poboljšava konzistenciju površine i stabilnost dimenzija.
- Pregled i pakiranje — rubovi, gustoća role i dimenzije provjeravaju se prije omatanja i označavanja.
Ravnomjernost mase koja ulazi u pećnicu ili zonu za iglanje određuje hoće li gotova rola imati jednaku debljinu po cijeloj širini. A netkani vibrirajući dodavač je jedno od prvih mjesta na kojima se postavlja ravnomjernost; ako bat varira, stanica za pretvorbu to vidi kao fluktuacije napetosti i površinske nedostatke.
Uobičajene metode pretvaranja
| metoda | Tipični izlaz | Uobičajeni proizvodi |
|---|---|---|
| Rezanje valjaka | Gotove role širine od 50 do 2000 mm | Higijena rolls, wipes, industrial roll goods |
| Rezanje limova | Naslagani ili presavijeni listovi | Maramice, face masks, interlining |
| Rezanje štanca | Oblikovane komponente | Kozmetički ulošci, medicinski zavoji |
| Toplinsko ili ultrazvučno lijepljenje | Zapečaćeni rubovi i laminirani dijelovi | Zaštitne navlake, filter džepovi |
Izvedbena oprema za pretvaranje
Pouzdana oprema za pretvorbu definirana je s tri mogućnosti: precizna kontrola napetosti, čisto rezanje i ponovljivo namatanje. Kontrola napetosti sprječava rastezanje laganih mreža i teleskopiranje teškog filca. Preciznost rezanja određuje hoće li rola stvarno zadovoljiti označenu širinu. Gustoća namotavanja utječe na to kako se rola ponaša kada je kupac odmotava velikom brzinom.
U fazi rezanja, a HYFQ stroj za rezanje koristi precizno pozicioniranje oštrice naspram otvrdnulog valjka kako bi proizveo čiste, ravne rubove bez taljenja vlakana ili neravnog ruba. Ovo je najvažnije za proizvode kao što su krpe za čišćenje i medicinske maramice, gdje jedno zalutalo vlakno na rubu izaziva odbacivanje kvalitete.
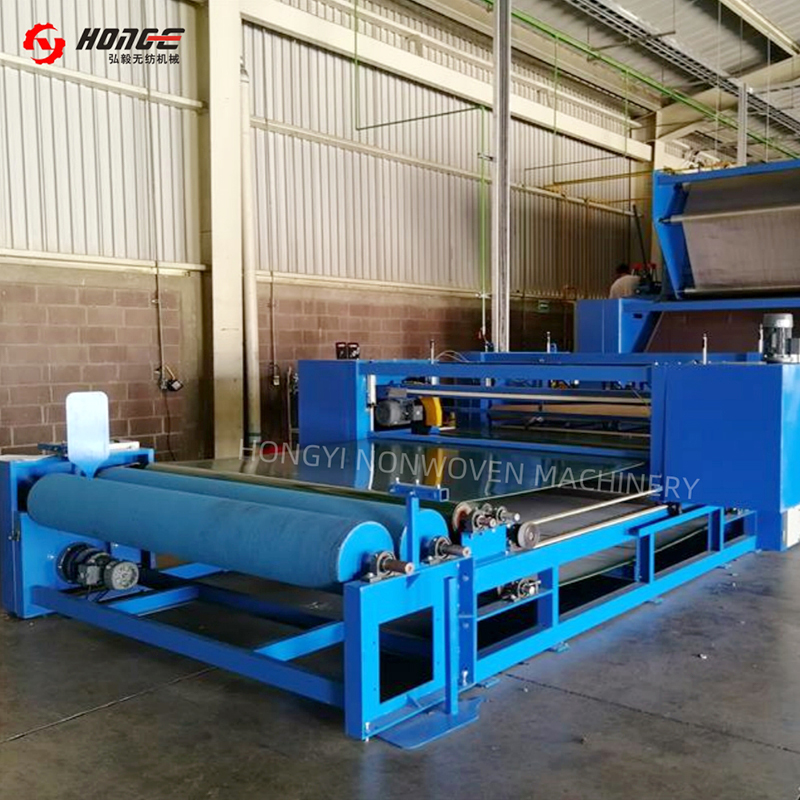 Dobavljač i veleprodaja strojeva za rezanje netkanih materijala | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. dobavljač je i proizvođač strojeva za rezanje netkanog materijala u Kini. Integrirana platforma, preciznost... Pogledajte proizvod →
Roll building je druga polovica jednadžbe. A HYSJ motač i rezač upravlja profilom zatezanja preko cijelog hoda namotaja tako da svaka gotova rola ima jednoliku čvrstoću od jezgre do vanjskih slojeva. Kada se postigne postavljena duljina, stroj reže i prebacuje na novu jezgru bez zaustavljanja linije, što izravno smanjuje otpad prilikom izmjene valjaka.
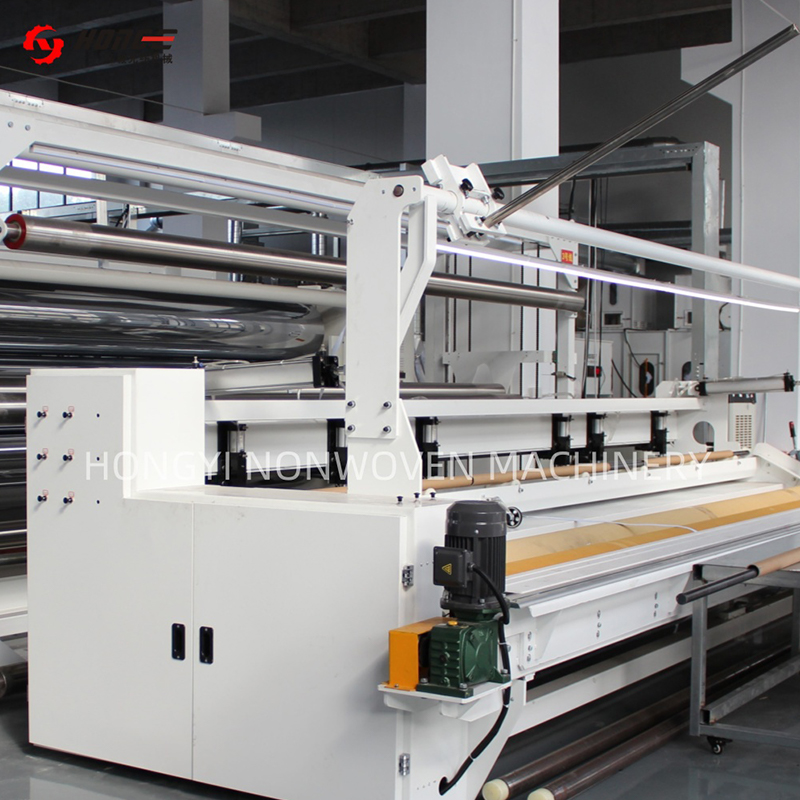 Dobavljač strojeva za rezanje i namatanje netkanog materijala | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. dobavljač je i proizvođač strojeva za rezanje i namatanje netkanog materijala u Kini. Širina ≤10m,... Pogledajte proizvod →
Termički vezana vata i iglani filc obično imaju koristi od završne obrade. A HYTG stroj za glačanje netkanog materijala primjenjuje kontroliranu toplinu i površinski pritisak kako bi izgladio labava vlakna i stabilizirao tkaninu, tako da naknadno rezanje proizvodi čišći rub, a konačna rola ostaje dimenzijski stabilna u skladištu.
 Stroj za glačanje netkanih tkanina Dobavljač i proizvođač | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. dobavljač je i proizvođač strojeva za glačanje netkanih tkanina u Kini. 2–3 valjka, širina 2000–7... Pogledajte proizvod →
Unutarnja konverzija naspram vanjske konverzije
Za proizvođača koji već proizvodi netkanu robu u rolama, odluka o dodavanju ili proširenju interne pretvorbe obično se svodi na kontrolu i marže. Slanje jumbo role od 3,2 metra vanjskom prerađivaču dodaje teret, rukovanje i drugi sloj marže, te odgađa dolazak gotovih smotuljka do kupca.
Unutarnja pretvorba skraćuje vrijeme isporuke i omogućuje narudžbe prilagođene širine koje bi bilo neekonomično prepustiti vanjskim dobavljačima. Također ostavlja vidljive probleme s kvalitetom: ako se rola loše namota, operater linije to vidi u istoj smjeni i može ispraviti uzvodni uzrok. Outsourcing ostaje razuman za probe, vrlo male količine ili proizvode koji zahtijevaju specijalizirane mogućnosti koje se koriste samo povremeno.
- Kontrola vremena isporuke — pretvorite današnju proizvodnju danas umjesto čekanja kod treće strane.
- Zadržavanje prinosa —hvatanje obruba rubova i startnog otpada za ponovnu upotrebu u tvrtki gdje to linija dopušta.
- Narudžbe po narudžbi — prihvatite maloprodajne narudžbe širine od 50 mm naviše bez pregovaranja o minimumu pretvornika.
- Kvalitetna povratna informacija —greške pretvaranja upućuju izravno na parametre procesa uzvodno.
Kontrola kvalitete i tolerancije u pretvorbi
Kvaliteta pretvorbe mjeri se u milimetrima i gramima. Tolerancija širine za higijenske proizvode i proizvode za brisanje obično je ±1 do ±2 mm. Proizvodi od industrijskog filca obično rade na ±3 mm. Gustoća role izražava se kao ciljani raspon čvrstoće, provjerava se mjerenjem težine role, promjera i kontaktnog pritiska. Ravnost rubova se vizualno provjerava; oblik pješčanog sata ili zvona ukazuje na problem napetosti koji će se samo pogoršati kako rola raste.
Otpad u pretvorbi nikada nije nula, ali se može kontrolirati. Grafikon u nastavku pokazuje gdje se taj otpad obično pojavljuje na dobro vođenoj liniji:
Automatizacijom se smanjuje udio otpada koji ovisi o čovjeku. Automatska promjena valjaka, unaprijed postavljeno brojanje dužine i automatsko podešavanje napetosti smanjuju gubitak kod izmjene valjaka koji je drugi najveći doprinos. Razlika između 15-minutne ručne izmjene valjaka i 3-minutne automatske izmjene dodaje značajne produktivne sate tijekom cijele smjene.
Što tražiti pri kupnji opreme za pretvorbu
Kupnja opreme za pretvorbu počinje usklađivanjem stroja s kombinacijom proizvoda. Linija koja će uglavnom proizvoditi maramice ima drugačije zahtjeve od one koja svakodnevno pokreće role geotekstila s iglom.
- Kompatibilnost brzine — linija za pretvorbu treba držati korak s najsporijom proizvodnom linijom koja je hrani.
- Raspon širine — provjerite minimalnu i najveću korisnu širinu, a ne samo maksimalnu širinu obrezivanja.
- Kapacitet promjera role —potvrdite da stalak za odmotavanje može podnijeti težine velikih rola koje zapravo proizvodite.
- Kontrola napetosti — tražite neovisne zone napetosti s brzim odzivom, jer se lagane i teške tkanine ponašaju drugačije.
- Razina automatizacije —automatsko punjenje jezgre, spajanje i izmjena role izravno smanjuju najveće troškove rada na liniji.
- Energija i održavanje —usporedite učinkovitost motora, intervale zamjene noževa i pristup potrošnim dijelovima.
Iskustvo dobavljača kod pretvorbe je važnije nego u drugim segmentima linije, jer se problemi pri pretvorbi obično dijagnosticiraju preko granice između glavne linije i opreme za završnu obradu. Changshu Hongyi Nonwoven Machinery jedan je primjer dobavljača s više od 20 godina u strojevima i opremi za netkani materijal instaliranoj u više od 20 zemalja, uključujući Meksiko, Brazil, Tursku, Egipat, Bangladeš i Vijetnam. Ta širina pomaže kada se linija mora prilagoditi različitim sirovinama, klimi i razinama vještina operatera.
Prije nego što se obvežete, pregledajte najnovije podatke dobavljača vijesti iz industrije i reference slučajeva kako bi potvrdili da aktivno grade i podržavaju linije u vašem sektoru proizvoda, umjesto da prodaju jednokratne prototipove.
Često postavljana pitanja o preradi netkanog materijala
Je li prerada netkanog materijala isto što i proizvodnja netkanog materijala?
Ne. Proizvodnja sama proizvodi tkaninu oblikovanjem mreže i lijepljenjem; pretvaranje pretvara taj proizvedeni smotuljak u proizvode veličine, namotane, izrezane ili gotove. Proizvodnja određuje svojstva tkanine, dok pretvorba određuje format i upotrebljivost proizvoda.
Koje su tolerancije širine realne za prorezane role netkanog tekstila?
Za proizvode za higijenu i maramice tipična je tolerancija širine od ±1 do ±2 mm. Za teži industrijski filc i geotekstil, ±3 mm je uobičajenije. Tolerancija ovisi o težini tkanine, kvaliteti rubova i stabilnosti napetosti odmotavanja.
Može li jedna linija za pretvorbu obraditi različite vrste netkanog tekstila?
Da, u granicama. Linija za rezanje obično može obrađivati tkanine bušene iglom, toplinski vezane i zračno postavljene tkanine kada su vrsta oštrice, postavke napetosti i parametri namotavanja podesivi. Vrlo lagane meltblown tkanine i teški čvrsti filc mogu zahtijevati različite sustave noževa ili površine valjaka za namatanje.
Koji je najveći skriveni trošak konverzije?
Vrijeme zastoja pri zamjeni role i odbijene role pri pokretanju dva su najpodcijenjenija troška. Obje su izravno smanjene automatskom izmjenom valjaka i ponovljivom kontrolom napetosti, zbog čega se te značajke brzo isplate na linijama s čestim promjenama proizvoda.


