

Linija za bušenje geotekstila u tvornici srednje veličine počela je proizvoditi role sa svijetlim i tamnim prugama nakon rutinskog prekida održavanja. Recept je bio nepromijenjen, postavke kartice su bile nedirnute, a tkalački stroj nije pokazao greške. Upravitelj tvornice prvo je posumnjao na karticu, ali prava je pogreška bila 20 metara uzvodno: komora za miješanje praznila se brže od ciklusa nanošenja slojeva, tako da je mreža bila hranjena svježim vlaknima slabog prosjeka. Bila je potrebna puna smjena i tri valjka smanjene kvalitete da se vrati normalan učinak.
Miješanje vlakana ne pojavljuje se na gotovoj tkanini kao pojedinačni nedostatak. Prikazuje se kao nejasne pruge, granični testovi na rastezanje, razlike u nijansama i nepredvidiva potrošnja skupih vezivnih vlakana. Rješenje počinje razumijevanjem načina na koji miješanje funkcionira, kako ga mjeriti i koji ga izbori opreme zapravo poboljšavaju. Upravo to pokriva ovaj vodič, s praktičnim provjerama koje možete koristiti na vlastitoj liniji.
Zašto miješanje vlakana odlučuje o kvaliteti netkanog materijala
Ujednačenost mješavine vlakana koja ulazi u karticu najjači je pokazatelj ujednačenosti tkanine koja napušta stroj za namatanje. Sve što se kasnije događa, grebanje, lapiranje, iglanje ili toplinsko spajanje, može samo preurediti vlakna koja prima; nijedan od ovih koraka ne može ispraviti pogrešan omjer.
Tri posljedice lošeg miješanja pojavljuju se izravno u konačnoj tkanini:
- Konzistentnost boje. U obojenom netkanom materijalu, vlakna koja nose pigment često čine samo 2 do 5 posto mješavine. Pomak od jednog postotnog boda dovoljan je za stvaranje vidljive razlike u nijansi između rola, posebno u svijetlim i pastelnim bojama.
- Kvaliteta lijepljenja. U toplinski vezanoj vati, poliesterska vlakna s niskim talištem moraju doprijeti do svakog dijela mreže u istom omjeru. Lokalno predoziranje stvara tvrde, sjajne mrlje; lokalno premalo doziranje ostavlja područja koja kolabiraju tijekom toplinske obrade.
- Mehanička jednolikost. Vlačna čvrstoća, istezanje i površinska gustoća slijede omjer mješavine. Kada se CV mješavine pomakne, rezultate testa postaje teško braniti kupcu.
To je razlog zašto iskusni linijski menadžeri prate varijacije omjera mješavine na početku linije, a ne samo tkaninu na namotalici. Jednostavan način vizualizacije učinka svake faze procesa je praćenje odstupanja omjera mješavine od cilja; dijagram u nastavku prikazuje ilustrativan primjer temeljen na tipičnoj praksi mlina.
Slika 1. Kako se odstupanje omjera mješavine sužava kroz liniju (ilustrativni primjer; niže je točnije)
Miješanje i spajanje: dva pojma, jedan cilj
U tekstilnoj terminologiji, miješanje obično znači kombiniranje vlakana iste vrste, ali različitih razreda, na primjer dvije poliesterske spajalice različitog denija ili dvije proizvodne serije iste sirovine. Miješanje znači kombiniranje različitih vrsta vlakana, poput poliestera s viskozom ili polipropilena s vezivnim vlaknima s niskim talištem. U tvornici netkanog tekstila linija radi oboje, često u istom nizu opreme.
Razlika nije akademska. To utječe na to kako postavljate polaganje bale, koje uređaje za doziranje trebate i koju razinu ponovljivosti tražite od dobavljača strojeva. Ako vaš proizvod mora zadovoljiti strogi sadržaj vlakana niske taljivosti, na primjer, zahtjev za točnost miješanja bit će puno stroži nego ako trebate izračunati prosjek samo za dva stupnja istog polimera.
Ako vam je stroj koji stoji iza ovog koraka nov, ovaj pregled kako radi stroj za miješanje vlakana objašnjava redoslijed opreme jednostavnim jezikom.
Kako funkcionira miješanje vlakana u tipičnoj netkanoj liniji
Miješanje vlakana počinje kod bale, a završava kod dodavanja kartice. Uključeno je pet faza, a svaka od njih ima mjerljiv učinak na konačnu ujednačenost. Slijed u nastavku tipičan je za linije spajanih vlakana koje proizvode iglani filc, toplinski vezanu vatu ili proizvode zračno postavljene.
| Pozornica | Što se događa u ovoj fazi | Glavni učinak na kvalitetu miješanja |
|---|---|---|
| Otvor za bale | Stisnute bale se lome u labave pramenove bez pretjeranog oštećenja vlakana. | Dosljedna veličina pramenova sprječava da velike nakupine uđu u sljedeće faze. |
| Predfino otvaranje | Pramenovi se dodatno smanjuju i mogu se odvojiti teške nečistoće. | Manji pramenovi omogućuju preciznije doziranje i brže blendanje. |
| Vaganje and metering | Svaka se komponenta ubacuje kontroliranom brzinom pomoću trake za vaganje ili posude za vaganje. | Točnost omjera miješanja gotovo u potpunosti ovisi o ovoj fazi. |
| Komora za miješanje | Slojevita vlakna pohranjuju se i povlače okomito kako bi se usrednjile kratkoročne varijacije. | Vrijeme usrednjavanja izglađuje fluktuacije od početne linije. |
| Prijenos i hranjenje | Otvorena i izmiješana vlakna transportiraju se do kalupa za karton ili traku u stabilnoj gustoći. | Stabilna gustoća napajanja štiti karticu od prenapona i gladovanja. |
U fazi finog otvaranja, stupanj otvaranja izravno postavlja granicu onoga što blender može postići. A HYKS predfini otvarač preferira se kada sam otvarač za bale ostavlja pramenove koji su još uvijek teški nekoliko grama; na modernim linijama, smanjenje veličine čuperka u ovom trenutku jedna je od najjeftinijih nadogradnji kvalitete koje možete napraviti.
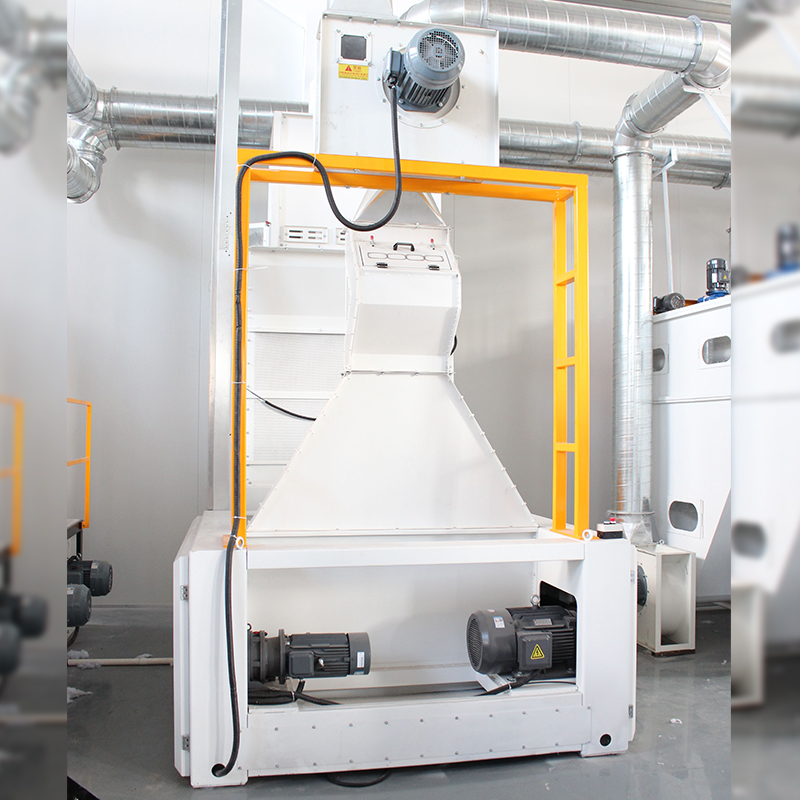 Dobavljač i veleprodaja strojeva za otvaranje i otvaranje | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. dobavljač je i proizvođač strojeva za otvaranje i fino otvaranje u Kini. Modularno, CE certificirano, ... Pogledajte proizvod →
Sam blender može imati različite oblike. U iglanim i toplinski spojenim konopcima, a blender s velikom komorom skladišti vlakno u okomitim slojevima i povlači ga s dna rešetkom ili bubnjem s šiljcima. Vertikalni rez daje prosjek varijacija koje su se dogodile tijekom minuta koje su bile potrebne za punjenje komore. Ovo je najpouzdaniji način za stabilizaciju mješavine kada recept sadrži jednu dominantnu komponentu.
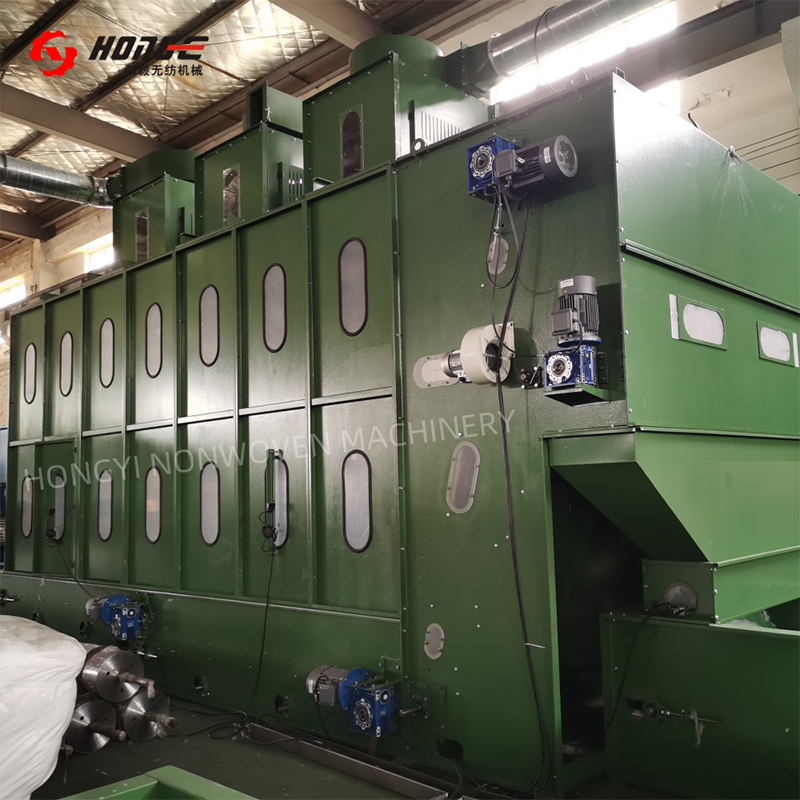 Dobavljač strojeva za miješanje s velikom komorom netkanog materijala | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. je kineski dobavljač i proizvođač netkanog blendera s velikom komorom. 15–37m³, CE certifikat... Pogledajte proizvod →
Možete li dokazati da je mješavina dovoljno dobra?
Stupanj miješanja uvijek se mjeri varijacijom, a ne prosjekom. Nit može doseći ciljani omjer miješanja tijekom jednog sata i dalje proizvoditi lošu tkaninu jer je mješavina bila točna u prosjeku, ali neujednačena u svakom dvominutnom prozoru. Zbog toga je ključna metrika koeficijent varijacije (CV) omjera mješavine, idealno mjeren na kratkim duljinama trake.
U praksi mlinovi koriste četiri razine provjere:
| metoda | Što mjeri | Tipična razina prihvaćanja |
|---|---|---|
| Vizualni pregled weba | Pruge, sjenovite mrlje, nakupine | Nema vidljivih pruga ili agregata boje pod standardnim osvjetljenjem |
| Zapisi o polaganju bale i vaganju | Dugoročna točnost omjera | Glavna komponenta unutar /-1,5% cilja po smjeni |
| Laboratorijska analiza mješavina | Stvarni sadržaj vlakana po težini | Unutar /-2% od recepta za svaku komponentu |
| On-line senzori (NIR, boja) | Kratkoročne varijacije na webu | CV od 3% ili manje na 100 m tkanine |
Kada procjenjujete novu liniju za miješanje, tražite od dobavljača CV podatke, a ne samo podatke o kapacitetu. Također zatražite probni rad koji simulira realističan najgori slučaj, kao što je prebacivanje s tamne na svijetlu boju, jer je ponašanje blendera pri pročišćavanju jednako važno kao i njegova točnost u stabilnom stanju. Ovo je uobičajena zamka nabave i jeftinije ju je otkriti tijekom testiranja prihvatljivosti nego u proizvodnji.
Zašto miješanje još uvijek ne uspijeva u proizvodnji
Čak i dobro dizajnirane linije gube kvalitetu miješanja. Iskustvo na terenu s netkanim postrojenjima ukazuje na mali skup ponovljivih uzroka. Dolje je prikazan približan udio svakog uzroka u tipičnim slučajevima rješavanja problema; postoci su ilustrativni, temeljeni na distribuciji koja se obično vidi u evidenciji usluga, a ne na objavljenom standardu.
- Nedovoljno otvaranje (35%)
- Vaganje errors (25%)
- Kratko vrijeme miješanja (20%)
- Loše položene bale (12%)
- Nakupljanje i trošenje (8%)
- Nedovoljan otvor. Kada je otvaranje bale ili fino otvaranje izgladnjelo pri visokoj propusnosti, mješalica prima pramenove koji su preveliki, a nijedan mješač ne može napraviti jednoličnu mješavinu od nejednakih blokova.
- Vaganje and metering errors. Polugajuće vage, blokirani kanali za vlakna i pneumatski transport koji pritišće vlakna na uređaje za mjerenje iskrivljuju signal težine. Ove pogreške imaju tendenciju da budu povremene, što ih čini težim za otkrivanje od konstantnog pomaka.
- Kratko vrijeme miješanja. Operateri povećavaju protok i postupno smanjuju ciklus punjenja komore sve dok proizvod ne počne pokazivati pruge. Rješenje je da se izmjereno vrijeme boravka unutar blendera održi unutar okvira preporučenog od strane proizvođača.
- Loše položene bale. Partije prirodnih vlakana razlikuju se po finoći, duljini i vlažnosti; ako plan polaganja ne rasporedi te razlike ravnomjerno, pojavljuje se kratkoročna varijacija omjera.
- Nakupljanje i trošenje. Nakupljanja vlakana u kutovima kanala i na istrošenim rešetkama na kraju se oslobađaju kao mrlje, stvarajući lokalne nakupine u mreži.
Što provjeriti prije kupnje opreme za miješanje
Oprema za miješanje rijetko se kupuje kao jedan stroj; kupuje se kao dio linije, a izbor se mora napraviti prema zahtjevima konačne tkanine. Zadržite ove točke na popisu za provjeru:
- Broj komponenti i raspon omjera. Dvokomponentna linija sa stabilnim omjerima može koristiti jednostavnu komoru; linija koja često mijenja recepte treba fleksibilnije mjerenje i brže čišćenje.
- Oblik vlakana. Duljina spajalice, denier, naboranost i nasipna gustoća mijenjaju način na koji se pramenovi otvaraju i kako teku kroz kanale. Stroj koji odgovara poliesterskoj klamerici od 6 dena može se ponašati drugačije s vlaknima visoke gustoće i niske gustoće.
- Propusnost. Volumen blendera mora odgovarati brzini linije. Većina komora za miješanje dizajnirana je za 10 do 30 minuta boravka; ako dobavljač nudi mnogo manje, zatražite očekivani životopis pri punom protoku.
- Automatizacija i podaci. Trake za vaganje, frekventni pogoni i PLC recepti pretvaraju mehanički blender u ponovljivi procesni alat.
- Mogućnost čišćenja. Vrijeme promjene boje ovisi o glatkim unutarnjim površinama, dostupnim vratima za čišćenje i mogućnosti brzog pražnjenja komore.
Za kontinuirano miješanje dvije ili tri komponente, namjenski stroj za miješanje vlakana kombinira vaganje ili volumetrijsko punjenje s aktivnim elementima za miješanje, tako da se mješavina homogenizira dok se kreće prema kartici. Ova konfiguracija odgovara linijama koje trebaju stabilan spoj u kompaktnom otisku.
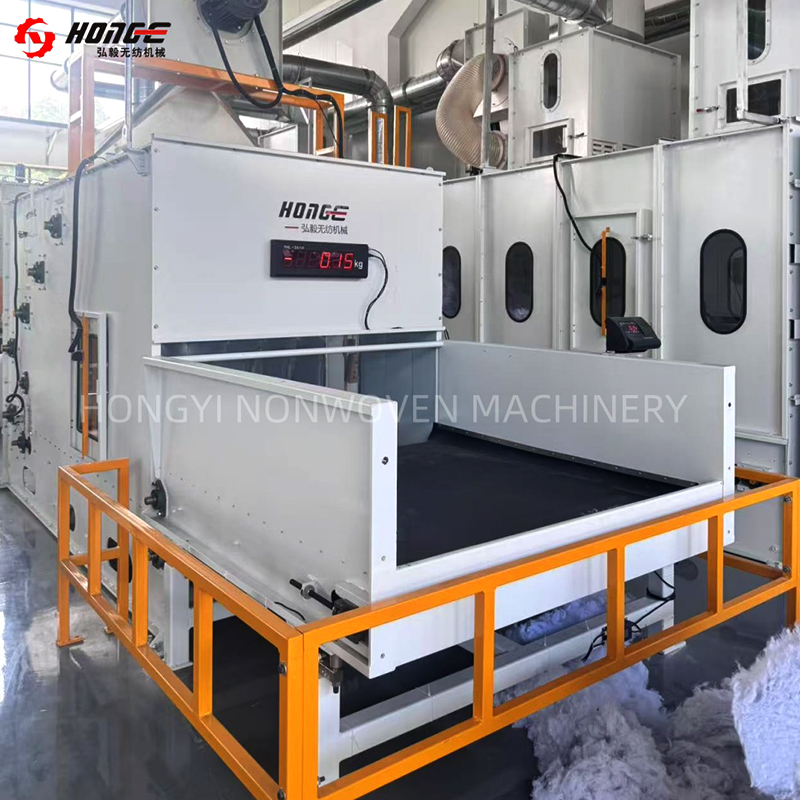 Dobavljač i izvoznik strojeva za miješanje vlakana | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. dobavljač je i proizvođač strojeva za miješanje vlakana u Kini. Proporcionalno vaganje, CE certifikat... Pogledajte proizvod →
Osim samog stroja, procijenite dobavljača. Vjerojatnije je da će vam proizvođač s više od 20 godina iskustva u radu sa strojevima od netkanog tekstila i višestrukim instalacijama u inozemstvu pružiti podršku preporukama za proces, referentnim linijama i rezervnim dijelovima tijekom puštanja u pogon. Zatražite najbližu referentnu instalaciju koja pokreće proizvod sličan vašem i provjerite CV mješavine koji možete očekivati pri punoj propusnosti.
Često postavljana pitanja o miješanju vlakana
Koja je razlika između stroja za miješanje vlakana i blendera s velikom komorom?
Mješalica s velikom komorom radi u ciklusu nalik šarži: gradi okomite slojeve i zatim ih presijeca, usrednjavajući varijacije tijekom razdoblja od nekoliko minuta. Stroj za miješanje vlakana kontinuirano miješa u jednom prolazu, koristeći elemente za miješanje ili zračnu struju, i obično se postavlja nakon dijela za vaganje. Mnoge linije koriste oboje: jedan za usrednjavanje, jedan za konačnu homogenizaciju.
Koliko vremena boravka u blenderu je dovoljno?
Ovisi o broju komponenti i toleriranom CV-u, ali 10 do 30 minuta uobičajeni je raspon dizajna za spajane netkane linije. Ako komora pruža manje od 10 minuta pri maksimalnoj propusnosti, testirajte CV mješavine prije prihvaćanja dizajna.
Mogu li se reciklirana vlakna miješati u istoj opremi?
Da, ali reciklirana vlakna trebaju dodatno otvoriti prije ulaska u blender jer su zapletena i mogu sadržavati tvrde čestice. Predfini otvarač uzvodno smanjuje opasnost od grudica i štiti uređaje za doziranje. Omjer mješavine recikliranog sadržaja također treba pratiti, budući da njegova nasipna gustoća varira više nego izvorna vlakna.
Zašto se pruge pojavljuju tek nakon promjene boje?
Preostala vlakna iz prethodnog recepta ostaju u kanalima, uglovima komore i na rešetkastim površinama. Tijekom sljedećeg recepta oslobađa se postupno i pojavljuje se kao pruge. Linije koje često mijenjaju boje trebaju biti dizajnirane s glatkim unutarnjim dijelovima kanala, komorama za brzo pročišćavanje i dostupnim vratima za čišćenje.
Miješanje vlakana nije najsloženiji dio netkane niti, ali to je dio koji određuje može li ostatak niti raditi u svom pravom potencijalu. Kad se pojavi sljedeći problem s kvalitetom, prvo provjerite mješavinu. Kraj linije za bale obično će vam reći što će kraj za namotavanje proizvesti.


